


La geometría de la cabeza esférica coincide con la articulación y la sujeción.
Los pernos de cabeza esférica tienen un vástago cilíndrico y una cabeza esférica. Su zona de articulación y de contacto de sujeción está definida por su intersección geométrica. Se definen simultáneamente tres criterios de rendimiento: el radio de la esfera, el radio del redondeo de transición y la altura de la cabeza.
01
El ángulo máximo entre el eje del perno y la superficie normal sujeta se denomina rango de articulación. Aumentar el radio de la esfera y disminuir la altura de la cabeza aumenta el rango de inclinación pero disminuye el tamaño de la zona de contacto, lo que reduce la capacidad de carga por unidad de área. El diseño promedio proporciona un ajuste angular de 5 a 15 grados.
02
La zona de contacto circular es el contacto entre la esfera y la superficie de contacto plana o esférica del casquillo. Según la teoría del contacto de Hertz, el radio de contacto es proporcional a la raíz cúbica de la carga aplicada y el radio de la esfera y se duplica en área de contacto y masa y peso de la cabeza.
03
En la discontinuidad geométrica entre la cabeza esférica y el vástago cilíndrico se concentran las tensiones de tracción y flexión. Esto crea tensión en el filete de transición. Un radio de filete mezclado (normalmente de 0,3 a 0,5 veces el diámetro del vástago) distribuye la carga y elimina las grietas por fatiga de las esquinas afiladas bajo tensiones de sujeción cíclicas.

CLAVE-CNC utiliza herramientas de forma de precisión para suavizar la transición de esfera-a-vástago entorneado CNCcentros, manteniendo un perfil de filete de ±0,1 mm y un pulido superficial Ra < 0,4 µm. Esto evita el efecto de muesca de una transición brusca, que es importante para situaciones de sujeción en las que el perno se aprieta y se suelta repetidamente.
Estrés hertziano de interfaz esférica
Una cabeza esférica sobre una superficie plana forma un parche circular bajo carga. Este parche tiene la presión de contacto central más alta y disminuye radialmente. Mecanismos predecibles gobiernan la tensión y el desgaste:
Una pequeña área de contacto y una presión concentrada dejan un hoyuelo o una marca de pulido en materiales de contacto más blandos, como el aluminio o el latón, con fuerzas de sujeción bajas. Esto funciona en sujeción de ciclo bajo-pero degrada las superficies en articulación de ciclo alto-.
Con las fuerzas de sujeción prescritas, la zona de contacto alcanza un diámetro estable, distribuyendo la carga dentro de la bola y el límite elástico de compresión de la superficie de contacto. Los esferoides se auto-alinean con los ángulos de la superficie sin tensión en los bordes.
Los diseños conformados de bola-a-socket con superficies esféricas aumentan la capacidad de carga y reducen la presión de contacto para la misma fuerza. Para un movimiento libre sin ataduras, las superficies de contacto del casquillo necesitan un mecanizado de radio coincidente con un espacio de 0,02 a 0,05 mm.
La-caja CNC-clave endurece o endurece-la cabeza esférica a 45–55 HRC y mecaniza la superficie del casquillo a la misma dureza para la articulación de cargas repetitivas. Las superficies endurecidas, la holgura controlada y el acabado pulido (Ra menor o igual a 0,2 µm) minimizan el desgaste y la irritación del adhesivo de bola-a-.
FabricaciónPerfiles esféricos: métodos y tolerancias
Las cabezas esféricas de precisión de los pernos roscados requieren un control de la geometría que el torneado de un solo punto-no puede proporcionar. CLAVE-CNC utiliza tres procesos complementarios según el diámetro de la esfera, el grado de tolerancia y el volumen de producción:
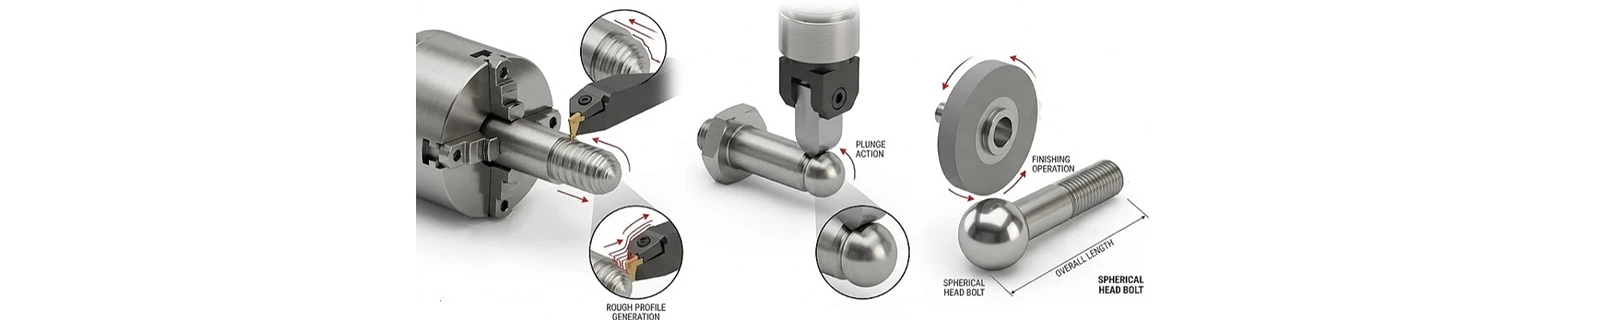
- Perfilado CNC mediante plaquitas indexables: los centros de torneado CNC utilizan plaquitas de radio específico o herramientas de un solo-punto en trayectorias de herramienta contorneadas para interpolar perfiles esféricos para esferas de más de 8 mm de diámetro. Este enfoque produce esfericidad (desviación de redondez) dentro de ±0,2 mm, ideal para prototipos yproducción de bajo-volumen.
- La inmersión de una herramienta de forma implica una sola pasada de un inserto de carburo o HSS rectificado-en una pieza de trabajo giratoria para esferas con diámetros estandarizados. Esto produce una buena repetibilidad ypulido de superficiespero requiere un inserto único por tamaño de esfera, lo que lo hace efectivo para volúmenes medianos a altos.
- Para lograr una alta precisión en los pernos de cabeza esférica utilizados en configuraciones de metrología, monturas ópticas y aparatos médicos, el perfil esférico se finaliza mediante rectificado cilíndrico o sin centros después del torneado. La articulación suave en las interfaces de encaje de precisión requiere esmerilado para producir esfericidad dentro de ±0,05 mm y pulido de la superficie a Ra menor o igual a 0,1 µm.
Las roscas se cortan o laminan después del mecanizado esférico para evitar que las fuerzas de laminación distorsionen el perfil esférico. CLAVE-El CNC mantiene un diámetro de paso de rosca de clase 6 g (DIN 13) y valida la esfericidad con sondas CMM o comparadores ópticos según el grado de tolerancia.
Selección de materialespara desgaste por contacto esférico
La cabeza esférica experimenta patrones de desgaste por contacto que los pernos de cabeza plana-no experimentan. La articulación repetida bajo carga provoca fricción - micro-soldadura y corte de asperezas superficiales en la zona de contacto -, lo que progresivamente vuelve áspera la superficie de la esfera y aumenta la fricción. Selección de materiales ytratamiento superficialabordar directamente esto:
|
Material |
Dureza (HRC) |
Contacto Comportamiento de desgaste y aplicación |
|
Acero inoxidable 17-4PH |
38–44 |
Alta dureza con resistencia a la corrosión; precipitación-endurecido para un desgaste por contacto sostenido. Accesorios para salas blancas, herramientas médicas y equipos-de calidad alimentaria. |
|
Acero inoxidable 440C. |
55–58 |
Máxima dureza entre los grados de acero inoxidable; Excelente resistencia al desgaste en la articulación de bola-a-socket. Sujeción de precisión, monturas ópticas, mecanismos de retención. |
|
12L14 + Endurecimiento |
55–60 (superficie) |
Núcleo de mecanizado-gratuito para un torneado-rentable; Caja carburada para resistencia al desgaste. Pernos de herramientas, plantillas y accesorios de gran-volumen. |
|
Ti-6Al-4V (Grado 5) |
33–36 |
40% más ligero que el acero; el módulo bajo reduce la tensión de contacto; requiere nitruración por desgaste. |
CLAVE-CNC mecaniza componentes de cabeza esférica-de las cuatro familias de materiales y especifica el tratamiento térmico - mediante-endurecimiento, cementación o nitruración - según el requisito de desgaste de contacto. Cada lote lleva la trazabilidad del material desde el stock en bruto hasta el componente terminado e inspeccionado bajo la gestión de calidad ISO 9001:2015.
Etiqueta: pernos de cabeza esférica para compensación de desalineación angular, China pernos de cabeza esférica para compensación de desalineación angular fabricantes, proveedores, fábrica


